Artykuł sponsorowany
Dlaczego ten sam detal po skrawaniu wychodzi inaczej, choć program wygląda identycznie
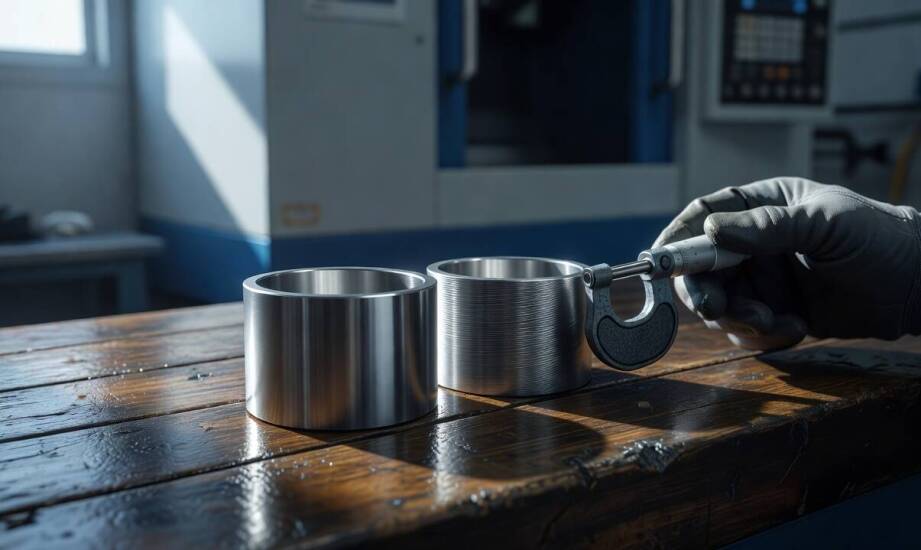
Na hali produkcyjnej dwóch operatorów uruchamia ten sam program na identycznych centrach CNC. Po godzinie pierwszy detal ma średnicę otworu 24,98 mm i chropowatość Ra 1,6. Drugi wykazuje 25,03 mm oraz widoczne ślady drgań na powierzchni. Program, narzędzia i parametry są identyczne, a ostateczny wynik zupełnie różny.
Wpływ materiału, parametrów i zużycia narzędzi na dokładność
Właściwości półfabrykatu decydują o zachowaniu detalu już podczas pierwszego przejścia. Różnice twardości, składu chemicznego lub naprężeń wewnętrznych powodują odmienne siły skrawania i odkształcenia. Naddatek musi wystarczyć do usunięcia wad powierzchniowych z poprzednich operacji, takich jak warstwa zgorzeliny. Zbyt mały zapas nie eliminuje wcześniejszych błędów, natomiast nadmierny zwiększa ilość generowanego ciepła i ryzyko deformacji.
Sposób zamocowania wpływa bezpośrednio na sztywność całego układu. Słabe dociskanie szczęk sprawia, że materiał pracuje jak sprężyna. Po zwolnieniu zacisku detal wraca o 0,02–0,05 mm, mimo prawidłowych wskazań obrabiarki. Powtarzalność zamocowania determinuje spójność wymiarową, ponieważ każde przesunięcie w uchwycie powiela błąd podczas dalszej obróbki.
Prędkość, posuw oraz geometria ostrza kształtują temperaturę, formę wióra i końcową dokładność. Wyższa dynamika pracy podnosi temperaturę narzędzia. Zmienia to wymiary poprzez rozszerzalność cieplną stali rzędu 11–13 µm/m·K. Nadmierny posuw generuje grubsze wióry, prowadząc do drgań i pogorszenia chropowatości.
W dłuższej serii produkcyjnej zużycie krawędzi skrawającej wywołuje stopniowe dryfowanie wymiarów. Drgania samowzbudne powstają przy niewystarczającej sztywności, powodując mikrowykruszenia ostrza. Skuteczne odprowadzanie chłodziwa stabilizuje temperaturę i usuwa wióry. Zapobiega to ich ponownemu cięciu i blokowaniu przestrzeni roboczej. Brak dobrze ukierunkowanego chłodzenia sprawia, że narzędzie szybciej traci ostrość.
Weryfikacja próbna i specyfika tolerancji w różnych branżach
Doświadczone zakłady produkcyjne rozpoczynają każdą serię od wykonania pierwszej sztuki referencyjnej. Na podstawie pomiarów wymiarów krytycznych, geometrii oraz chropowatości wprowadza się niezbędne korekty offsetów przed właściwą produkcją. Taka procedura pozwala wcześnie zidentyfikować źródła odchyleń. Dzięki temu maszynowa obróbka skrawaniem osiąga wymaganą powtarzalność bez względu na stopień skomplikowania detalu.
Specyfika obróbki zależy mocno od docelowego przeznaczenia produktu. W przemyśle motoryzacyjnym wybrane, wysoce precyzyjne części wymagają tolerancji rzędu IT6–IT7. Nawet najmniejsze odchylenia powodują tam problemy z pasowaniem montażowym. Z kolei elementy dla maszynnictwa opierają się zazwyczaj na tolerancjach IT8–IT10. Długie wysięgi i cienkie ścianki zwiększają w nich podatność na sprężynowanie po zdjęciu z uchwytu maszyny.
Odbiorcy opakowań blaszanych zamawiają często detale wrażliwe na odkształcenia geometryczne, które wynikają z uwalniania naprężeń. Zróżnicowanie to sprawia, że każda gałąź przemysłu posiada inne punkty krytyczne podczas skrawania. Praktyka produkcyjna zakładu POLMET CNC opiera się na stałej weryfikacji tych parametrów, co ułatwia płynne dostosowanie procesu do wymogów konkretnego sektora i materiału.
Korekty wprowadzane przez operatorów najczęściej obejmują czynniki powiązane ze sposobem zamocowania, postępującym zużyciem krawędzi tnącej oraz równomiernością chłodzenia. Kontrola tych elementów na wczesnym etapie zbrojenia obrabiarki gwarantuje zachowanie żądanej geometrii. Bieżąca obserwacja zachowania materiału pozwala utrzymać zbieżne rezultaty pomimo upływu czasu i zużycia narzędzi.
Kategorie artykułów
Polecane artykuły
Dlaczego warto sięgnąć po zagęszczający szampon do włosów w codziennej pielęgnacji?

W jakich zastosowaniach najlepiej się sprawdza tarcica suszona bukowa?
Jak nowe technologie wpływają na efektywność i jakość procesów CNC frezowania?