Artykuł sponsorowany
Jak powierzchnia opakowania wpływa na wybór automatycznego sposobu aplikacji etykiety
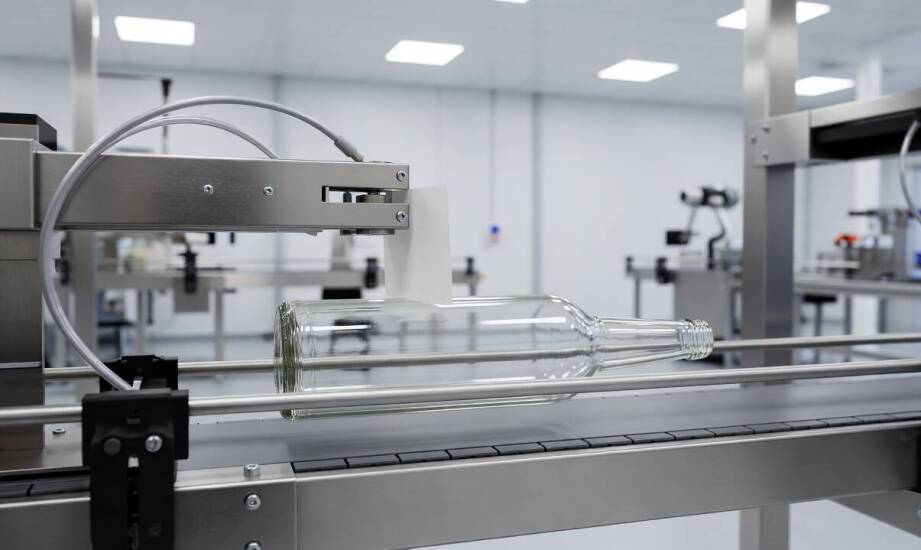
W linii produkcyjnej kontenerów elastycznych ta sama maszyna często obsługuje worki z plecionki polipropylenowej oraz opakowania wyposażone w gładką wkładkę foliową. Skuteczność naklejania zależy przede wszystkim od geometrii powierzchni docelowej oraz jej naturalnej chłonności.
Powierzchnia gładka i porowata a parametry aplikacji
Gładkie podłoże foliowe pozwala na niższą siłę docisku i krótszy czas kontaktu etykiety z powierzchnią. Porowata struktura klasycznego worka typu big-bag zachowuje się zupełnie inaczej, pochłaniając część użytej substancji klejącej. Taka specyfika materiału wymusza zaplanowanie dłuższej ścieżki podania i ustawienie znacznie większego nacisku. Tylko w ten sposób można zagwarantować stabilne oraz pełne przyleganie krawędzi nośnika. Różnice technologiczne wynikają bezpośrednio z naturalnej energii powierzchniowej danego materiału.
Cienka folia polietylenowa osiąga stosunkowo wysokie wartości w tej skali, co ułatwia chwyt kleju. Tkana struktura polipropylenowa ma z kolei tendencję do odrzucania warstwy lepiszcza. Wymaga to często zastosowania dodatkowej obróbki koronowej już na etapie produkcji tworzywa, by warstwa adhezyjna mocno związała się z luźnymi włóknami. Zrozumienie tych właściwości fizycznych ułatwia późniejsze konfigurowanie docelowej linii produkcyjnej.
Wielkość etykiety, jej sztywność materiałowa oraz rodzaj zastosowanego kleju decydują o doborze głowicy układu znakującego. Większe formaty wymagają montażu szerszych prowadnic bocznych i zastosowania mocniejszych układów oddzielających podkład. Pomaga to skutecznie uniknąć marszczenia się papieru lub folii podczas nakładania. Uniwersalne spoiwa akrylowe sprawdzają się na tworzywach o niskiej energii, ale czasami wymuszają sztuczne wydłużenie czasu docisku przy materiałach mocno chłonnych.
Metody aplikacji etykiet na nierównym podłożu
Klasyczna metoda kontaktowa polega na bezpośrednim przeniesieniu oznaczenia na materiał poprzez fizyczne otarcie podczas ruchu taśmy. Rozwiązanie to wymaga niezwykle precyzyjnej synchronizacji prędkości i sprawdza się optymalnie wyłącznie na płaskich, regularnych bryłach. Próba wykorzystania tego systemu na grubych nierównościach tkaniny big-baga bywa wysoce problematyczna. Powietrze zamyka się pod powierzchnią, co szybko skutkuje powstawaniem pęcherzy i odklejaniem się rogów nałożonego oznaczenia.
Rozwiązaniem alternatywnym dla trudnych materiałów jest wariant tamponowy. Przemysłowy mechanizm przesuwa aplikator bardzo blisko produktu i dociska nośnik przy pomocy specjalnej stopki. Zapewnia to stabilność i wysoką precyzję na lekko zniekształconych fragmentach opakowania. Twardy fizyczny kontakt elementu maszyny z bardzo cienką wkładką foliową niesie jednak pewne ryzyko jej przypadkowego przebicia.
Systemy w pełni bezkontaktowe eliminują ryzyko zniszczenia delikatnych struktur. Technologia nadmuchowa wykorzystuje sprężone powietrze do uderzeniowego przeniesienia naklejki bez fizycznego dotykania materiału. Mechanizm ten lepiej znosi faliste i porowate podłoża grubych worków, ponieważ strumień dostosowuje się swobodnie do zastanego kształtu. Zbudowana w ten sposób etykieciarka automatyczna marki Altech bazuje na uniwersalnej konstrukcji i wymiennych modułach aplikujących. Pozwala to na bieżąco dopasować technikę podawania do konkretnego typu opakowania oraz rozmiaru nośnika informacyjnego.
Wrocławska spółka Flexico dystrybuuje tego typu zaawansowane urządzenia, pomagając w ich bezpośredniej integracji z liniami do napełniania i zaszywania wielkogabarytowych kontenerów. Odpowiednie zaprogramowanie przepływu całego cyklu zapewnia spójność znakowania niezależnie od tego, czy na daną zmianę trafia gruby materiał pleciony, czy gładki wkład syntetyczny.
O dopasowaniu skutecznej metody naklejania decyduje w głównej mierze rodzaj powierzchni docelowego opakowania, format nośnika oraz fizycznie dopuszczalna siła kontaktu. Bazowy model maszyny przemysłowej stanowi w tym procesie jedynie punkt wyjścia. Kluczowe znaczenie dla trwałości oznaczenia ma precyzyjne skonfigurowanie parametrów oraz prawidłowy dobór głowicy do specyfiki obrabianego podłoża.
Kategorie artykułów
Polecane artykuły

Dlaczego warto sięgnąć po zagęszczający szampon do włosów w codziennej pielęgnacji?
Dlaczego jakość serwisu kserokopiarek w firmie ujawnia się dopiero przy awarii
Jak ocenić, ile pracy ma przejąć mata w wejściu domu, biura albo hotelu